 English
 Español
 Deutsch


Soprattutto nelle applicazioni che coinvolgono valvole a sfera a tre vie e Valvole di tipo L , la qualità della finitura superficiale influenza direttamente il controllo del flusso, l'affidabilità della tenuta e la longevità della valvola. Per qualsiasi fabbrica di valvole a sfera , comprendere e controllare la finitura superficiale delle sfere delle valvole è essenziale per fornire componenti che soddisfino le esigenze operative dei sistemi di fluidi in settori quali petrolio e gas, trattamento delle acque e lavorazione chimica.
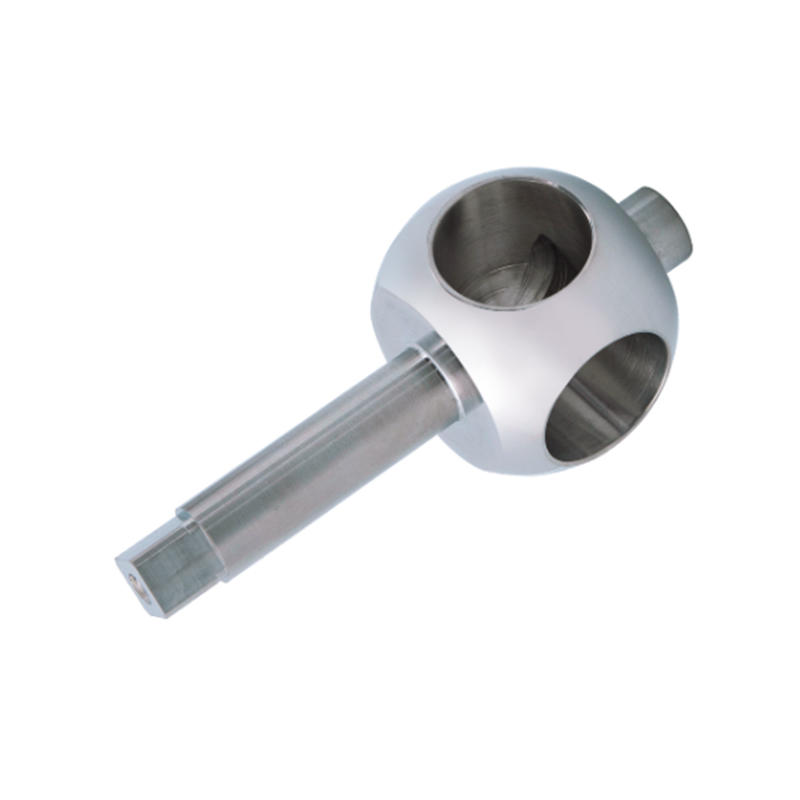
Nozioni di base sulla finitura superficiale delle sfere delle valvole
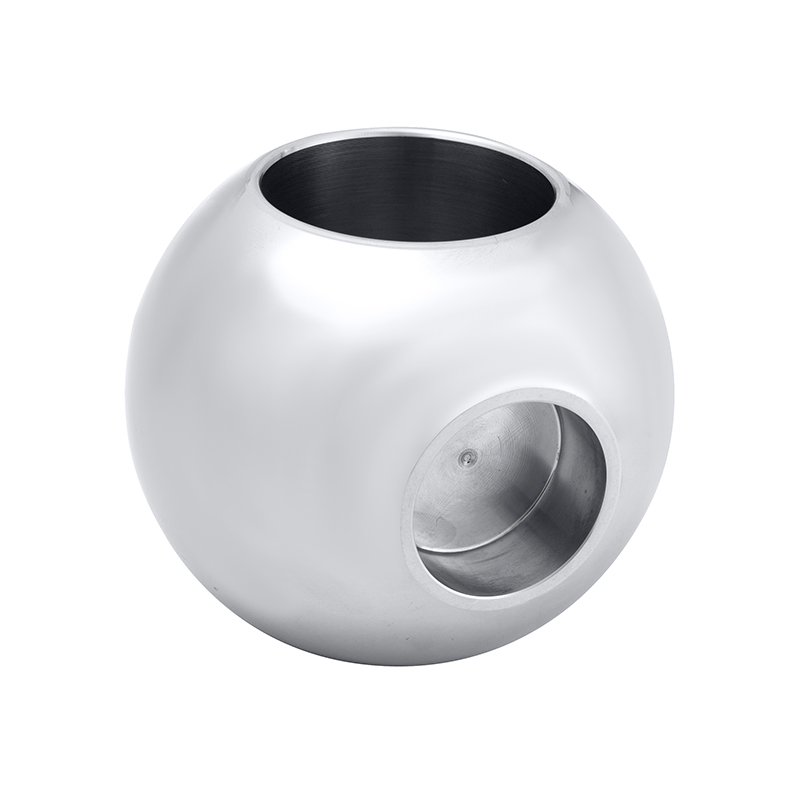
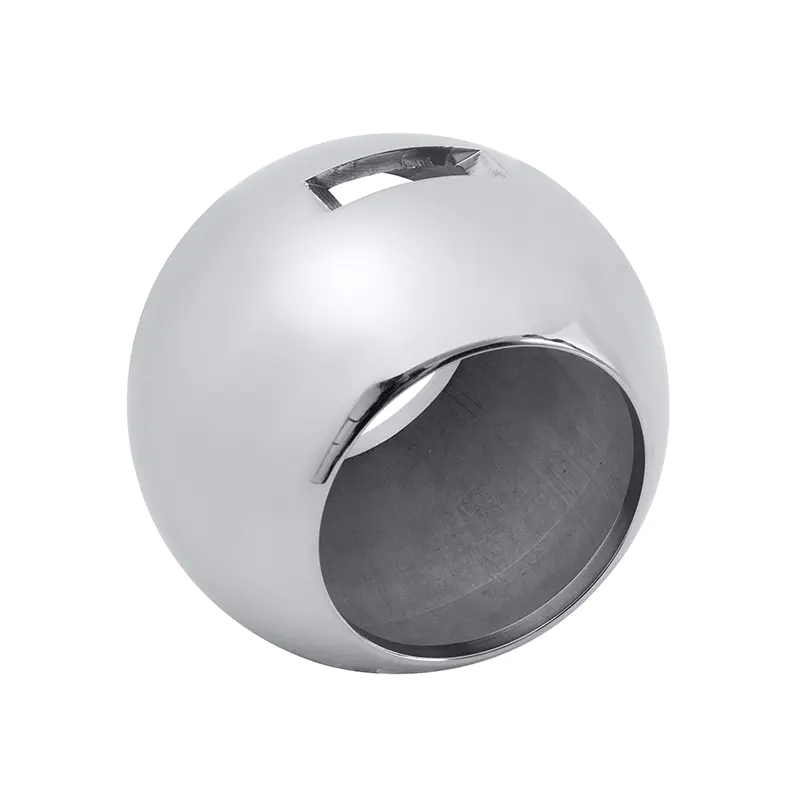
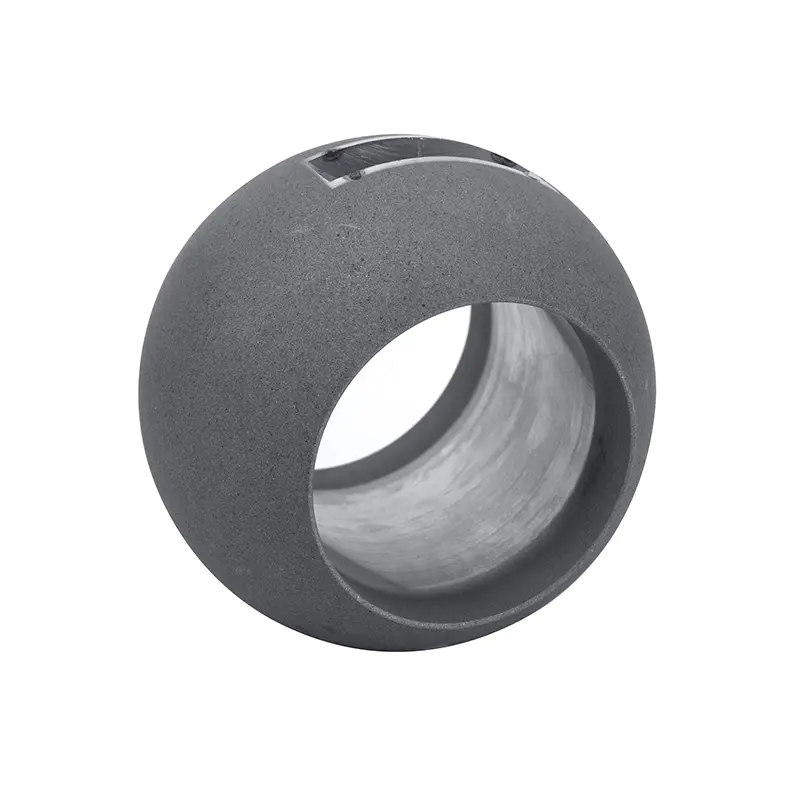
La finitura superficiale si riferisce alla struttura e alla levigatezza della superficie esterna della sfera della valvola. Questa superficie è in costante contatto con materiali di tenuta e fluidi a pressioni e temperature variabili. Una superficie più liscia aiuta a ottenere una migliore tenuta e riduce l'usura sia della sfera che della sede. Al contrario, una finitura ruvida o incoerente può provocare microperdite, una durata operativa ridotta e maggiori requisiti di coppia durante il funzionamento.
In una fabbrica di valvole a sfera, per ottenere la finitura superficiale desiderata sono necessarie tecniche avanzate di lavorazione, lucidatura e ispezione. Moderne apparecchiature CNC e processi di lappatura di precisione vengono utilizzati per creare finiture uniformi conformi alle specifiche standard di rugosità superficiale, generalmente misurate in micrometri (μm) o micropollici (μin).
Impatto su Palla a tre vie Valvole
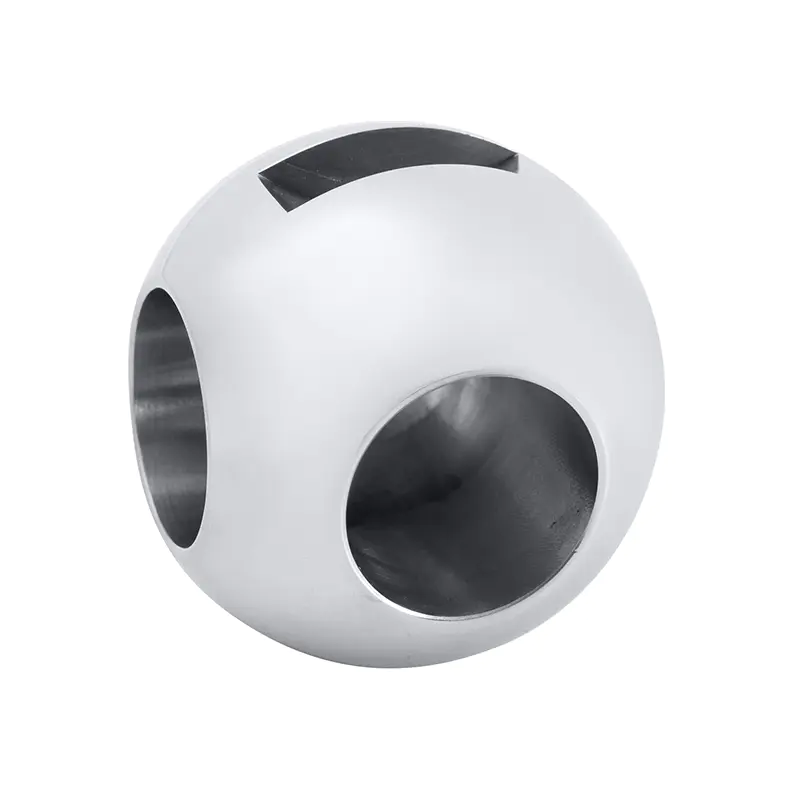
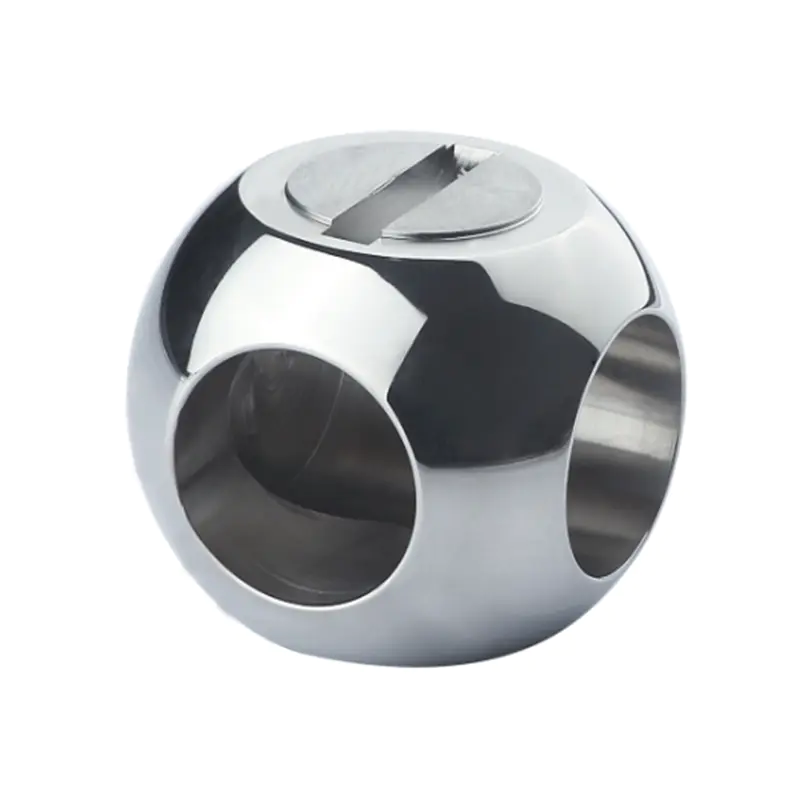
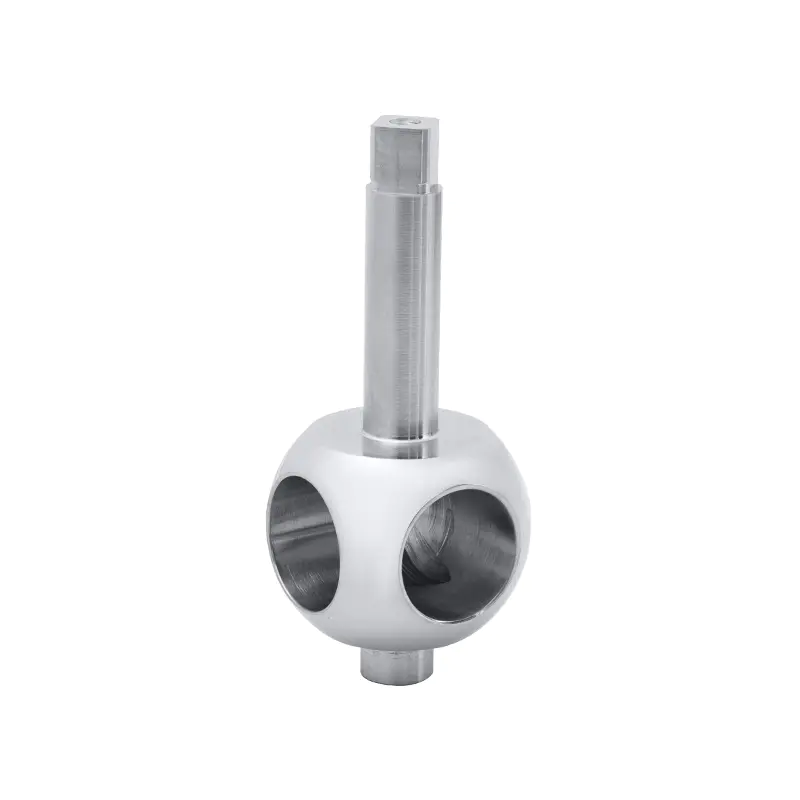
Una valvola a sfera a tre vie è una valvola multiporta progettata per gestire la direzione del fluido all'interno di sistemi complessi. A seconda della configurazione del flusso, queste valvole possono essere utilizzate per miscelare, deviare o interrompere il flusso. A causa della porta aggiuntiva e dei percorsi di flusso interni, la sfera della valvola deve avere una finitura superficiale attentamente progettata per garantire transizioni fluide e una tenuta uniforme su tutti i lati.
Una finitura superficiale scadente in una valvola a sfera a tre vie può provocare una distribuzione non uniforme del flusso o una mancata corretta tenuta di una o più porte. Ciò è particolarmente preoccupante nei sistemi che funzionano ad alta pressione o che gestiscono fluidi aggressivi. Pertanto, durante la produzione in una fabbrica di valvole a sfera, viene prestata particolare attenzione alla geometria e alla lucidatura delle sfere delle valvole destinate alle configurazioni a tre vie.
Requisiti della valvola e della superficie di tipo L
Una valvola di tipo L si riferisce a un tipo specifico di valvola a sfera a tre vie in cui il percorso del flusso segue un canale a forma di "L". Questa configurazione consente al fluido di passare tra due uscite diverse da un unico ingresso o viceversa. In tali progetti, la sfera deve ruotare con precisione per allineare accuratamente le porte e le irregolarità della superficie possono interferire con la corretta rotazione o causare cadute di pressione indesiderate.
La finitura superficiale di una valvola di tipo L influenza direttamente le sue capacità di tenuta e le prestazioni di flusso. Qualsiasi imperfezione nella superficie della sfera della valvola può provocare turbolenza, erosione o persino perdite, soprattutto in corrispondenza delle interfacce delle porte. In una fabbrica di valvole a sfera, le sfere delle valvole di tipo L sono spesso soggette a ulteriori ispezioni e test superficiali per verificare che il materiale e i processi di lavorazione producano un prodotto affidabile e coerente.
Considerazioni sulla produzione e sull'ispezione
Per garantire prestazioni efficienti della sfera della valvola, una fabbrica di valvole a sfera adotta generalmente una serie di passaggi controllati durante la produzione. Questi includono:
Selezione dei materiali: acciaio inossidabile, ottone e leghe di alta qualità sono comunemente utilizzati per la loro lavorabilità e resistenza alla corrosione.
Lavorazione grezza: la sfera della valvola viene inizialmente modellata mediante tornitura o forgiatura CNC.
Rettifica e lappatura di precisione: questa fase affina la rotondità e la struttura della superficie.
Lucidatura: la lucidatura fine rimuove le irregolarità microscopiche della superficie.
Ispezione della superficie: strumenti come i profilometri misurano la rugosità della superficie, garantendo la coerenza tra i lotti di produzione.
Mantenendo un rigoroso controllo di qualità in ogni fase, la fabbrica garantisce che le sfere delle valvole utilizzate nelle applicazioni con valvole a sfera a tre vie e di tipo L soddisfino gli standard necessari per l'uso industriale.
La finitura superficiale di una valvola a sfera non è semplicemente una caratteristica estetica ma una caratteristica funzionale che determina l'efficienza delle prestazioni di una valvola nel tempo. Sia che venga utilizzata in una valvola a sfera a tre vie o in una valvola di tipo L, la levigatezza e la consistenza della superficie possono influire in modo significativo sulle prestazioni di tenuta, sul controllo del flusso e sulla durata a lungo termine. All'interno di una fabbrica di valvole a sfera, comprendere queste relazioni e applicare le giuste tecniche di produzione aiuta a fornire componenti che funzionano in modo affidabile in ambienti difficili.